Ce qu'il faut retenir
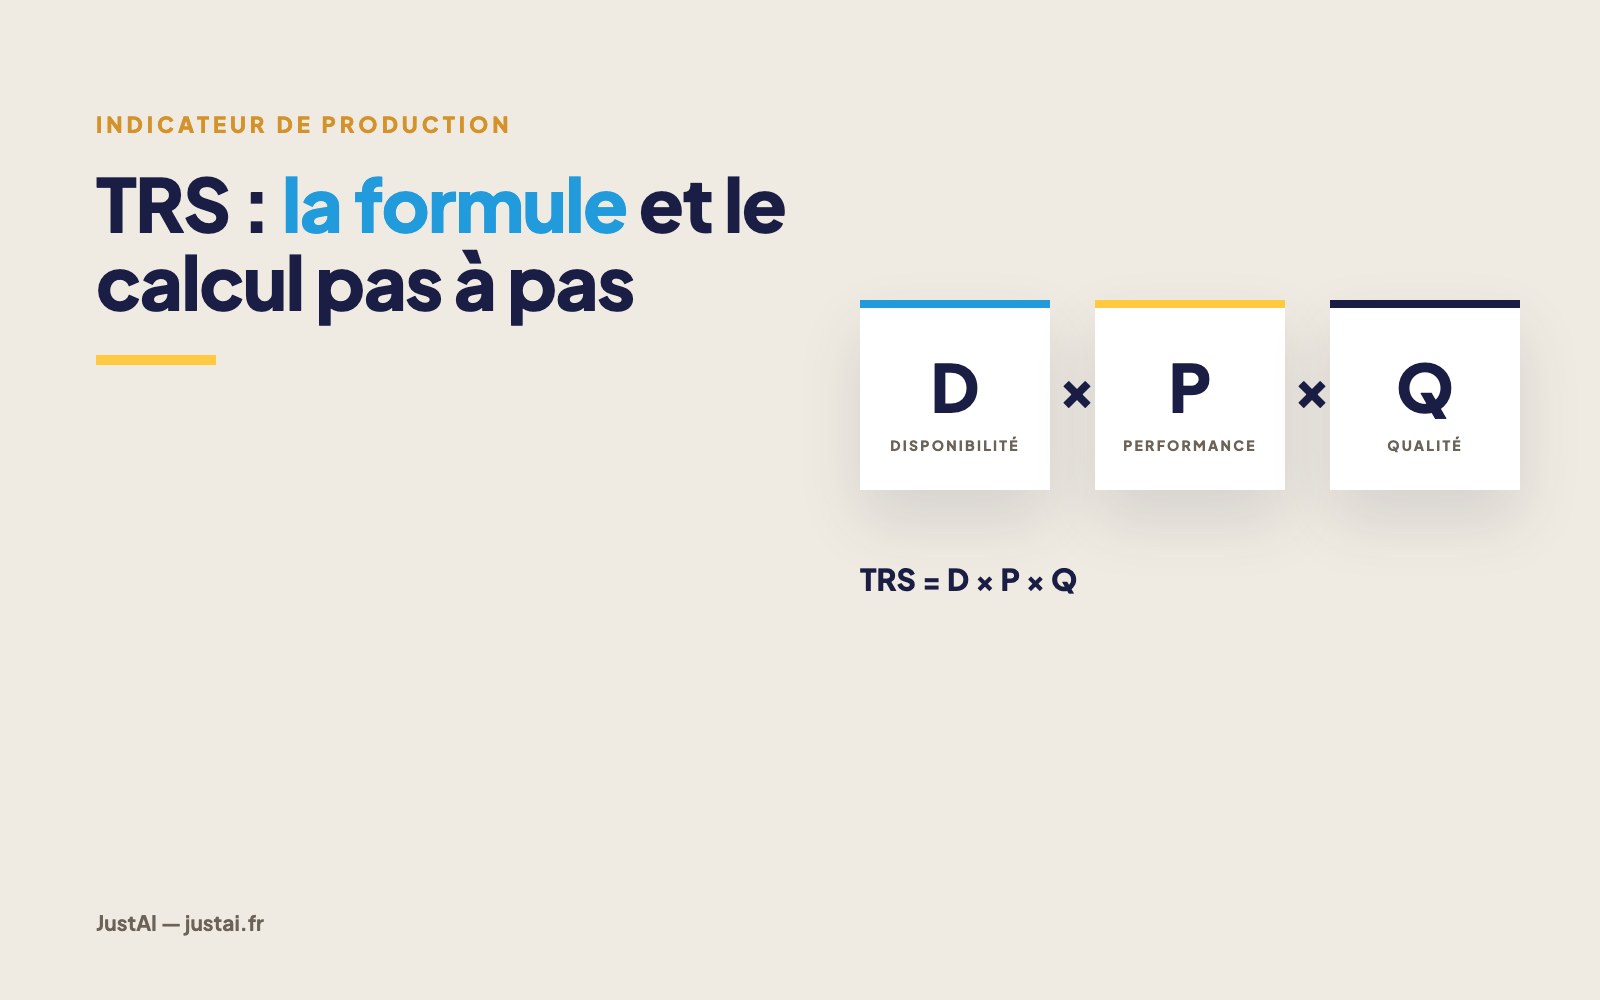
- La formule du TRS tient en une ligne : temps utile ÷ temps requis, soit disponibilité opérationnelle × taux de performance × taux de qualité. Le temps utile se calcule : pièces bonnes × temps de cycle de référence.
- TRS, TRG et TRE ont le même numérateur. La norme NF E60-182 (AFNOR, mai 2002) les distingue par leur dénominateur : temps requis, temps d'ouverture ou temps total.
- Dans notre exemple chiffré, une machine en deux équipes affiche un TRS de 71,4 %, un TRG de 62,5 % et un TRE de 41,7 %, avec 50 micro-arrêts et 40 rebuts dans la journée.
- Les micro-arrêts ne changent pas le TRS, ils changent le diagnostic. Non enregistrés, ils passent pour une perte de cadence et l'équipe cherche au mauvais endroit.
- Le suivi automatique repose sur quatre signaux (état de la machine, compteur de pièces, rebuts, référence en cours) fournis par l'automate ou un capteur. L'opérateur ne fait plus que qualifier les arrêts, et l'ERP reste en place.
Calcul du TRS : la formule
Le calcul du TRS, le taux de rendement synthétique, répond à une question simple : sur le temps où vous vouliez produire avec une machine, quelle part a réellement servi à fabriquer des pièces bonnes, au rythme prévu ?
TRS = temps utile ÷ temps requis
Le temps utile ne se chronomètre pas, il se calcule : c'est le nombre de pièces bonnes multiplié par le temps de cycle de référence, le temps que devrait prendre une pièce. D'où deux autres écritures, l'une pour le quotidien, l'autre pour le diagnostic :
TRS = (pièces bonnes × temps de cycle de référence) ÷ temps requis
TRS = disponibilité opérationnelle × taux de performance × taux de qualité
Le TRS est défini en France, avec le TRG et le TRE, par la norme NF E60-182, publiée en mai 2002 et toujours en vigueur au 16 octobre 2026 selon AFNOR Éditions. Son titre anglais traduit TRS par overall equipment effectiveness : c'est l'OEE. Les définitions ci-dessous sont celles que reproduisent des sujets d'examen officiels mis en ligne par l'Éducation nationale (BTS Assistance technique d'ingénieur, agrégation de sciences industrielles).
Les temps de la norme NF E60-182, du temps total au temps utile
La norme découpe le temps en couches. Chaque couche retire une famille de pertes.
| Temps | Définition | Ce qu'on retire pour passer au suivant |
|---|---|---|
| Temps total (tT) | Tous les états possibles du moyen : 24 heures pour une journée | La fermeture |
| Temps d'ouverture (tO) | L'amplitude des horaires de travail du moyen | Les arrêts de désengagement : pauses, réunions, formation, nettoyage, essais, maintenance préventive, sous-charge |
| Temps requis (tR) | Le temps où vous engagez le moyen « avec la volonté de produire », arrêts subis et programmés compris | Les arrêts : pannes, changements de série, réglages, absence de personnel, défauts d'approvisionnement, micro-arrêts |
| Temps de fonctionnement (tF) | Le temps où le moyen produit des pièces, bonnes ou mauvaises, au temps de cycle de référence ou non | Les écarts de cadence |
| Temps net (tN) | Le temps où il produit ces pièces au temps de cycle de référence | La non-qualité |
| Temps utile (tU) | Pièces bonnes × temps de cycle de référence | — |
Deux conséquences. Une pause ou une maintenance préventive planifiée ne dégrade pas le TRS : elles sont hors du temps requis et ne pèsent que sur le TRG et le TRE. Un changement de série dégrade le TRS : il fait partie du temps requis. L'exclure embellit l'indicateur et cache un gisement de capacité.
Taux de rendement synthétique : disponibilité, performance, qualité
| Taux | Formule | Ce qu'il mesure |
|---|---|---|
| Disponibilité opérationnelle | tF ÷ tR | La part du temps requis où la machine tourne |
| Taux de performance | tN ÷ tF | Le respect de la cadence quand elle tourne |
| Taux de qualité | tU ÷ tN | La part de la production qui est bonne |
| Taux de charge | tR ÷ tO | La part du temps d'ouverture où l'on veut produire |
Le produit des trois premiers donne tU ÷ tR, le TRS. Le taux de charge sert à passer du TRS au TRG.
Calcul du TRS pas à pas : un exemple chiffré avec micro-arrêts et rebuts
L'exemple est illustratif : une machine, une journée, deux équipes. Remplacez les valeurs par les vôtres.
| Donnée | Valeur |
|---|---|
| Horaires | 2 équipes de 8 heures, soit 960 minutes d'ouverture |
| Pauses, réunions de prise de poste | 2 × 20 min et 2 × 10 min |
| Maintenance préventive planifiée | 60 min |
| Changement de série, panne du convoyeur, attente matière | 45, 35 et 20 min |
| Micro-arrêts (moins de 2 minutes chacun) | 50 arrêts, 40 min au total |
| Temps de cycle de référence | 30 secondes (120 pièces par heure) |
| Pièces produites, dont non conformes | 1 240, dont 40 |
- Temps requis : 960 − (40 + 20 + 60) = 840 min.
- Temps de fonctionnement : 840 − (45 + 35 + 20) − 40 = 700 min.
- Temps net : 1 240 × 0,5 = 620 min. La machine a tourné 700 minutes : 80 minutes d'écarts de cadence.
- Temps utile : 1 200 pièces bonnes × 0,5 = 600 min. La non-qualité a coûté 20 minutes.
- Les trois taux : disponibilité 700 ÷ 840 = 83,3 % ; performance 620 ÷ 700 = 88,6 % ; qualité 600 ÷ 620 = 96,8 %.
- Le TRS : 600 ÷ 840 = 71,4 %, soit 0,833 × 0,886 × 0,968.
Les 240 minutes perdues se répartissent ainsi :
| Perte | Minutes | Part |
|---|---|---|
| Écarts de cadence | 80 | 33 % |
| Changement de série | 45 | 19 % |
| Micro-arrêts | 40 | 17 % |
| Panne | 35 | 15 % |
| Attente matière | 20 | 8 % |
| Non-qualité (40 pièces) | 20 | 8 % |
Ce Pareto est plus utile que le TRS lui-même : c'est la liste ordonnée de vos chantiers.
Où ranger les micro-arrêts ?
La présentation de la norme reproduite dans les sujets du BTS range les micro-arrêts parmi les arrêts, avec les pannes : ils réduisent la disponibilité. Mais un arrêt de 40 secondes ne se note pas à la main : il faut fixer un seuil. Un sujet de BTS de 2016 décrit une ligne de conditionnement de cosmétiques : seuls les arrêts de plus de 5 minutes y sont relevés un par un, les plus courts sont comptés dans les pertes de cadence. Un sujet de l'agrégation de sciences industrielles de 2024 retient la même convention : la disponibilité ne compte que les arrêts assez longs pour en chercher la cause, « généralement plusieurs minutes », et la performance absorbe les petits arrêts.
Refaites le calcul sans enregistrer les micro-arrêts : disponibilité 88,1 %, performance 83,8 %, et un TRS inchangé de 71,4 %. Ce qui change, c'est la lecture. La perte de cadence passe de 80 à 120 minutes, et l'équipe cherche un problème de vitesse (réglage, outil, matière) là où 40 minutes viennent, par exemple, de bourrages. Le TRS dit combien vous perdez ; sa décomposition dit pourquoi, et elle dépend de ce que vous mesurez.
TRS, TRG, TRE : quelle différence ?
Même numérateur, trois temps de référence.
| Indicateur | Formule | Exemple | La question posée |
|---|---|---|---|
| TRS (taux de rendement synthétique) | tU ÷ tR | 71,4 % | La machine produit-elle bien quand on veut qu'elle produise ? |
| TRG (taux de rendement global) | tU ÷ tO | 62,5 % | Les heures ouvertes sont-elles bien employées, pauses et maintenance comprises ? |
| TRE (taux de rendement économique) | tU ÷ tT | 41,7 % | Pendant quelle part des 24 heures l'équipement crée-t-il de la valeur ? |
Le TRG est aussi le TRS multiplié par le taux de charge : 71,4 % × 87,5 % = 62,5 %. C'est ainsi que le calcule le corrigé officiel d'un sujet de BTS de 2020, sur une ligne de peinture.
Le TRS est l'indicateur de l'atelier (machine, réglages, matière, qualité). Le TRG ajoute l'organisation : pauses communes, maintenance placée pendant les heures de production. Le TRE éclaire l'investissement : avant d'acheter une deuxième machine, regardez la part des 24 heures où la première produit.
Le calculateur TRS : les formules à copier dans un tableur
Libellés en colonne A, valeurs en colonne B : les sept premières lignes se saisissent, les suivantes se calculent.
| Cellule | Contenu | Exemple |
|---|---|---|
| B1 | Temps d'ouverture (min) | 960 |
| B2 | Arrêts programmés hors production (pauses, réunions, maintenance préventive) | 120 |
| B3 | Arrêts subis (pannes, changements de série, attentes) | 100 |
| B4 | Micro-arrêts enregistrés | 40 |
| B5 | Temps de cycle de référence (min par pièce) | 0,5 |
| B6 | Pièces produites | 1 240 |
| B7 | Pièces non conformes | 40 |
| B8 | Temps requis : =B1-B2 |
840 |
| B9 | Temps de fonctionnement : =B8-B3-B4 |
700 |
| B10 | Temps net : =B6*B5 |
620 |
| B11 | Temps utile : =(B6-B7)*B5 |
600 |
| B12 | Disponibilité : =B9/B8 |
83,3 % |
| B13 | Performance : =B10/B9 |
88,6 % |
| B14 | Qualité : =B11/B10 |
96,8 % |
| B15 | TRS : =B11/B8 |
71,4 % |
| B16 | TRG : =B11/B1 |
62,5 % |
| B17 | TRE sur une journée : =B11/1440 |
41,7 % |
Ajoutez un contrôle : =SI(B13>1;"Temps de cycle ou comptage à vérifier";""). Un taux de performance supérieur à 100 % signale un temps de cycle de référence trop long ou un compteur faux.
Les erreurs qui faussent le calcul du TRS
- Prendre un temps de cycle « réaliste » au lieu du temps de référence (cadence nominale ou temps de gamme validé) : la performance frôle 100 % et les écarts de cadence disparaissent.
- Sortir les changements de série du temps requis, alors que la norme les y compte.
- Compter les pièces retouchées comme bonnes sans l'avoir décidé. Dans le corrigé du BTS 2020, les balancelles recyclées ne sont pas comptées parmi les bonnes.
- Faire la moyenne des pourcentages. Divisez la somme des temps utiles par la somme des temps requis. Une machine à 600 ÷ 840 (71,4 %) et une autre à 150 ÷ 300 (50 %) donnent une moyenne simple de 60,7 %, mais un TRS d'ensemble de 750 ÷ 1 140 = 65,8 %.
- Comparer des TRS sans les mêmes conventions (seuil des micro-arrêts, essais, pauses).
Pourquoi la saisie manuelle des arrêts ne suffit plus
Le calcul est simple ; la collecte ne l'est pas. Sur une feuille, l'opérateur note ses arrêts en fin de poste, de mémoire : durées arrondies, arrêts courts oubliés, causes regroupées sous « divers ». Les chiffres arrivent quelques jours plus tard, trop tard pour l'équipe suivante. Et chaque saisie prend du temps à la personne la plus difficile à remplacer : celle qui conduit la machine. C'est le cas typique d'un fichier Excel devenu critique.
Suivi automatique du TRS : capter les arrêts à la source
Les quatre signaux à capter
- L'état de la machine : en marche, à l'arrêt, en défaut.
- Le compteur de pièces : une impulsion à chaque fin de cycle.
- Les rebuts : une station d'éjection, un poste de contrôle, ou une déclaration de l'opérateur.
- La référence en cours, qui donne le temps de cycle de référence, lu dans la gamme de l'ERP ou de la GPAO.
Le logiciel en déduit seul les temps de fonctionnement, net et utile ; les arrêts sous votre seuil sont classés d'office en micro-arrêts.
Machine récente : lire l'automate
OPC UA, publié en 2008 par l'OPC Foundation, fonctionne selon elle du microcontrôleur au cloud, automates compris, avec chiffrement et authentification par certificats. MQTT, standard OASIS, est un protocole publication-abonnement très léger, conçu pour l'internet des objets. Modbus ou le protocole du constructeur font aussi l'affaire. Le travail consiste à repérer, avec votre automaticien, les variables de marche, de défaut et de fin de cycle ; l'outil les lit, il n'écrit jamais dans l'automate.
Pour vos achats de machines, le Data Act joue en votre faveur. Sauf exemption, les produits connectés mis sur le marché après le 12 septembre 2026 doivent rendre leurs données accessibles par défaut à l'utilisateur, sans frais, dans un format structuré et lisible par machine, et le vendeur doit indiquer avant le contrat le type, le format et le volume estimé de ces données (article 3 du règlement (UE) 2023/2854). Inscrivez l'accès aux états et aux compteurs dans votre cahier des charges ; voir les obligations des fabricants.
Machine ancienne : un capteur et un boîtier
Une presse ou un tour sans communication s'équipe de l'extérieur : pince de courant sur le moteur, détecteur de fin de cycle, prise sur la colonne lumineuse, et un boîtier d'entrées-sorties qui transmet ces signaux. Un parc hétérogène se suit ainsi sans modifier les machines.
L'opérateur qualifie, il ne chronomètre plus
La capture dit quand la machine s'arrête, pas pourquoi. Au-delà du seuil, un écran au poste demande la cause dans une liste courte bâtie sur les familles de la norme : panne, changement de série, réglage, attente matière, absence de personnel, qualité. Les mêmes signaux peuvent allumer un andon numérique ou ouvrir une fiche QRQC quand un arrêt dépasse le délai fixé.
Ce que l'IA ajoute
Un modèle de langage peut ranger les commentaires libres dans les bonnes causes, permettre de dicter la cause, gants aux mains, et préparer la synthèse des pertes pour la revue. Ces historiques décrivent vos procédés et vos cadences : c'est du savoir-faire industriel, que l'on peut traiter avec une IA hébergée en France, sur nos propres serveurs.
Logiciel TRS, MES ou outil sur mesure : combien coûte le suivi automatique ?
| Option | Ce que ça coûte | Quand c'est raisonnable |
|---|---|---|
| Tableur et saisie manuelle | Aucune licence supplémentaire ; du temps de saisie, des données approximatives | Une ou deux machines, le temps de fixer vos conventions |
| Logiciel TRS en abonnement | Un prix par machine et par mois, plus capteurs et intégrations | Besoins standard, parc facile à équiper, hébergement chez l'éditeur accepté |
| MES | Un projet plus large (ordres de fabrication, traçabilité, qualité), chiffré sur devis | Le TRS n'est qu'une partie du besoin |
| Application sur mesure | Dès 20 000 € HT, en production en 4 semaines, puis forfait ou abonnement | Automates à lire, temps de cycle tirés de l'ERP, causes propres à votre atelier, hébergement maîtrisé |
Un prix public pour situer un logiciel TRS. Evocon affiche au 16 octobre 2026 son offre Basic à 189 € par machine et par mois sur un an, ou 159 € sur trois ans, facturés annuellement, plus 19 € par mois (15 € sur trois ans) pour son boîtier IIoT. Capteurs, câbles, écrans, visites sur site, intégrations et développements spécifiques ne sont pas inclus, et la page ne dit pas si ces prix s'entendent hors taxes. Pour 10 machines sur trois ans, en comptant un boîtier par machine (l'éditeur précise que le nombre dépend de l'implantation) : (159 + 15) × 10 × 36 = 62 640 €, avant matériel et intégrations.
Un outil sur mesure se compare sur la même durée. Avec notre méthode AI-First Delivery, l'IA écrit le code, nos ingénieurs et docteurs en IA le relisent et le valident : l'application est en production en 4 semaines, à partir de 20 000 € HT, prix qui varie selon les intégrations, le nombre d'utilisateurs et la sécurité. Suit un forfait de consolidation de 20 000 à 40 000 € HT ou un abonnement sur 2 à 3 ans, et le code source vous appartient. Avec le forfait, les deux phases partent donc de 40 000 € HT, capteurs non compris. Détail des postes dans notre article sur le prix d'un logiciel sur mesure.
Le logiciel du marché gagne quand vos besoins sont standard et que vous voulez démarrer sans projet ; le sur-mesure, quand le TRS doit se nourrir de l'ERP, de vos automates et de vos rituels, ou que les données doivent rester chez vous. Si le besoin dépasse le TRS (ordres de fabrication, traçabilité des lots), c'est la question du MES ou du suivi de production sur mesure.
Côté fiscalité, un projet à suivre. L'article 9 du projet de loi de finances pour 2027, déposé le 1er octobre 2026, propose pour les PME et ETI une déduction sur des biens acquis neufs de 2027 à 2029, inscrits à l'actif et affectés à une activité industrielle, dont les « logiciels utilisés pour des opérations de conception, de fabrication, de transformation ou de maintenance » et les « capteurs physiques collectant des données sur le site de production » : 80 % de leur valeur pour les petites entreprises, 40 % pour les moyennes et les ETI, hors zones d'aide à finalité régionale. Le texte peut changer, et un abonnement, non inscrit à l'actif, n'y entre a priori pas. Voir notre analyse du suramortissement 4.0.
Quel impact concret pour une PMI ou une ETI industrielle ?
- Commencer par le goulot : le TRS d'une machine qui attend les autres ne dit rien de la capacité de l'usine.
- Écrire les conventions avant l'outil : seuil des micro-arrêts, liste des causes, retouches, temps de cycle par référence.
- Mesurer en parallèle quelques semaines : l'écart entre TRS saisi et TRS capté montre ce que la feuille ne voyait pas.
- Brancher l'indicateur sur un rituel : revue quotidienne, QRQC, plan de maintenance.
- Étendre machine par machine, et nourrir l'ordonnancement de capacités mesurées.
Le gain se calcule. Dans notre exemple, réduire de moitié les micro-arrêts et gagner 20 minutes sur le changement de série rend 40 minutes de fonctionnement par jour. Au rythme et à la qualité observés, cela fait environ 69 pièces bonnes de plus par jour (+5,7 %) et un TRS de 75,5 %, sans heure supplémentaire ni recrutement : produire plus avec les équipes que l'on a.
Une première version raisonnable : les automates de deux ou trois machines, l'écran de qualification des arrêts, le TRS par poste, équipe et référence, le Pareto des pertes. L'ERP garde les ordres de fabrication et les gammes ; l'outil les lit sans les remplacer. C'est l'objet de notre développement de logiciel sur mesure en 4 semaines, un délai qui suppose un référent métier disponible et un accès rapide aux données. Pour choisir les machines à outiller en premier, voyez nos missions de stratégie data et IA.
Les limites du TRS et de son suivi automatique
Le TRS est un indicateur, pas un objectif. Une équipe jugée sur lui sera tentée d'allonger les séries, au prix du stock et des délais. Et sans qualification des causes, le suivi automatique produit un TRS exact et un Pareto vide.
Mesurer la machine n'est pas mesurer les personnes. Si l'outil enregistre qui conduisait le poste à chaque arrêt, il devient un moyen de contrôle de l'activité des salariés. Aucune information concernant personnellement un salarié ne peut être collectée par un dispositif qui n'a pas été porté préalablement à sa connaissance (article L1222-4 du Code du travail) ; dans les entreprises d'au moins 50 salariés, le CSE est informé et consulté avant la décision de mettre en œuvre de tels moyens (article L2312-38). Concevez l'outil autour du produit et du procédé.
Nos définitions viennent de documents officiels qui reproduisent la norme, pas de la norme elle-même : vérifiez-les sur votre exemplaire si un client vous impose la sienne.
Conclusion : un TRS juste commence par des arrêts mesurés
Le calcul du TRS tient en une division. Sa valeur dépend de ce qu'on y met : un temps de cycle de référence honnête, des changements de série comptés, des micro-arrêts visibles. La saisie manuelle produit un chiffre ; la capture automatique produit un diagnostic, chaque jour, sans charge pour l'opérateur.
Pour une PMI, la question n'est donc pas d'acheter un MES complet, mais de choisir la machine qui limite la production et de mettre ses pertes sous les yeux de ceux qui peuvent les réduire.
Lire aussi : QRQC : définition, méthode en quatre temps et digitalisation
Sources
- AFNOR Éditions — NF E60-182, Moyens de production — Indicateurs de performances — TRS, TRG, TRE (mai 2002, notice consultée le 16/10/2026)
- Éducation nationale, Réseau Canopé — BTS Assistance technique d'ingénieur, épreuve U41, dossier technique : indicateurs de productivité selon la norme NF E60-182 (session 2017)
- Éduscol STI — BTS Assistance technique d'ingénieur, Nouvelle-Calédonie : dossier technique U41, ligne de conditionnement de rouge à ongles (2016), sujet U41, DT2 « Indicateur de productivité suivant la norme NF E 60-182 » et corrigé, ligne de peinture (2020) ; agrégation externe SII, option ingénierie informatique, épreuve de modélisation, figure 4 « Indicateurs de performance » (session 2024)
- OPC Foundation — OPC Unified Architecture ; MQTT.org — MQTT, the standard for IoT messaging (consultés le 16/10/2026)
- EUR-Lex — Règlement (UE) 2023/2854 du 13 décembre 2023 (règlement sur les données), articles 3 et 50 (JO L du 22/12/2023)
- Légifrance — Code du travail, article L1222-4 et article L2312-38 (versions en vigueur au 16/10/2026)
- Assemblée nationale — Projet de loi de finances pour 2027, n° 3210, article 9 « Soutien à l'industrie » (déposé le 01/10/2026)
- Evocon — Pricing (consulté le 16/10/2026)
Votre TRS se calcule-t-il encore à partir de feuilles remplies en fin de poste ? Savez-vous quelle part de vos pertes vient des micro-arrêts ? Parlons-en : nous vous aidons à choisir les machines et les rituels à outiller en premier et à mettre votre suivi du TRS en production en 4 semaines.